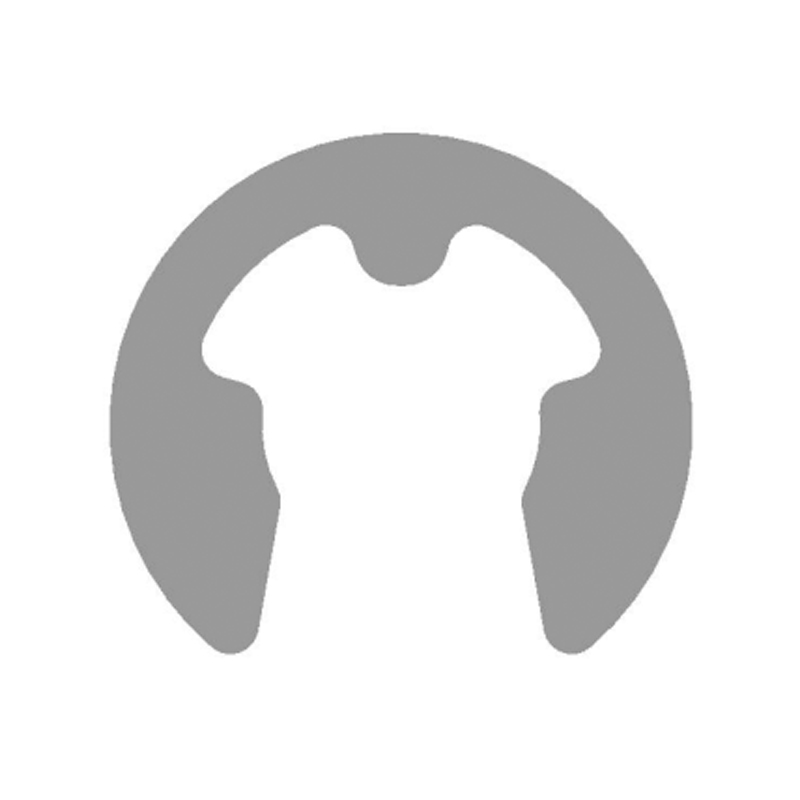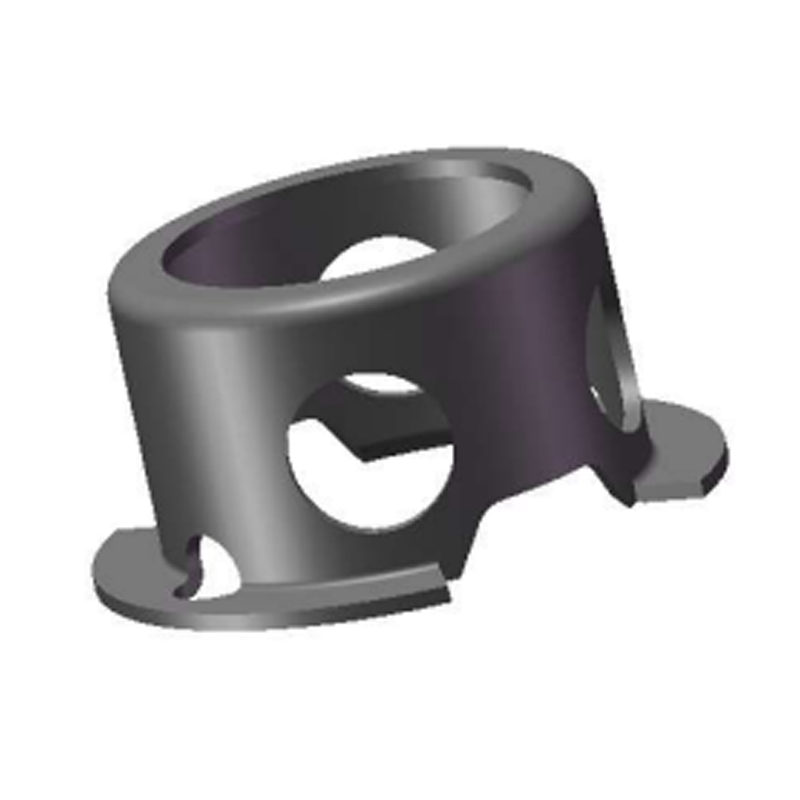
یک سایت باد ساحلی پس از 14 ماه خدمات، یک گیره ضد زنگ را از سوراخ گیربکس آلومینیومی بیرون کشید. گیره هنوز جدید به نظر می رسید. شیار آلومینیومی پشت آن با پودر اکسید سفید پوشانده شده بود، دیواره شیار تقریباً 0.1 میلی متر اندازه داشت و یاتاقان گیره که قرار بود قفل شود، از قبل شروع به راه رفتن محوری کرده بود. هیچ مشکلی در فولاد وجود نداشت، دقیقاً به همین دلیل است که این حالت خرابی از طرحهای بازرسی که در اطراف بست ساخته شده بود، خارج میشود.
فولاد ضد زنگ در خوردگی آلومینیوم یک نتیجه طراحی است، نه یک نقص مواد. هر جا که یک گیره، پیچ، واشر یا براکت ضد زنگ، سطح مرطوب و حاوی کلرید را با آلومینیوم به اشتراک بگذارد، آلومینیوم تبدیل به آند می شود و برای محافظت از ضد زنگ، فلز را رها می کند. سوال مفید این نیست که کدام فلز بهتر است، بلکه این است که چقدر آلومینیوم را می توانید از دست بدهید، در کدام رابط و در طول چند سال خدمات.
نسخه کوتاه: آلومینیوم آند است، فولاد ضد زنگ کاتد است، و بالا رفتن از 304 به 316 لیتر تقریباً هیچ چیز را در مورد سرعت رنج آلومینیوم تغییر نمی دهد.
- در آب دریا، آلیاژهای آلومینیوم نزدیک به -0.75 ولت در مقابل SCE قرار دارند در حالی که 316 آلیاژ ضد زنگ نزدیک به -0.05 ولت قرار می گیرند، یک شکاف تقریباً 0.7 ولت.
- اختلاف پتانسیل بالای 0.25 ولت در محیط های کنترل شده خطرناک و بالاتر از 0.5 ولت در خدمات دریایی محسوب می شود.
- مقیاس های آسیب با نسبت سطح کاتد به آند، زمان ماندن کلرید و هندسه شکاف، نه با درجه آلیاژ روی نقشه.
- راه حل قابل اعتماد یک مسیر الکتریکی شکسته، زهکشی کنترل شده، یا یک قطعه قربانی عمدی انتخاب شده است.
سه شرط، و چرا آلومینیوم همیشه از دست می دهد
یک سلول گالوانیکی به هر سه مورد زیر به طور همزمان نیاز دارد. هر یک از آنها را بردارید و آلومینیوم زنده می ماند:
- تماس فلزی بین قسمت ضد زنگ و ساختار آلومینیومی.
- اختلاف پتانسیل به اندازه کافی برای هدایت جریان، حدود 0.6 تا 0.7 ولت برای ضد زنگ غیرفعال در برابر آلومینیوم در شرایط کلرید.
- یک فیلم الکترولیت پیوسته که هر دو فلز را پل می کند: رسوبات اسپری دریا، تراکم، آب شستشو و باقیمانده نمک یخ زدایی همگی واجد شرایط هستند.
آلومینیوم با یک لایه اکسید 2 تا 4 نانومتری که در عرض چند ثانیه در هوای خشک اصلاح میشود، از خود دفاع میکند، به همین دلیل است که مجموعههای آلومینیومی داخلی با بستهای ضد زنگ اغلب برای چندین دهه دوام میآورند. کلرید به صورت موضعی حمله می کند: اکسید در یک نقطه تجزیه می شود، یک گودال باز می شود و محلول داخل آن گودال می تواند به pH 3 تا 4 برسد در حالی که سطح اطراف غیرفعال می ماند. حفره به سمت داخل رشد می کند حتی زمانی که سطح قابل مشاهده هنوز سالم به نظر می رسد.
آند تخصیص داده شده است، مذاکره نشده است
آلومینیوم در سری گالوانیکی به خوبی زیر ضد زنگ قرار می گیرد. جریان از آلومینیوم به داخل ماده ضد زنگ می ریزد، بنابراین آلومینیوم بدون توجه به اینکه کدام قسمت بزرگتر باشد جرم خود را از دست می دهد.
نسبت مساحت سرعت را تعیین می کند
یک پیچ کوچک ضد زنگ در یک صفحه آلومینیومی بزرگ، ضایعات را نازک می کند. یک صفحه بزرگ ضد زنگ که یک باس آلومینیومی کوچک را در خود جای داده است، جریان را به یک آند کوچک متمرکز می کند و یک گودال عمیق را برش می دهد.
شکاف ها سلول را زنده نگه می دارند
شیارهای دایره ای، سطوح واشر و اتصالات براکت ها کلرید را به دام می اندازند و رطوبت را به مراتب طولانی تر از سطوح باز نگه می دارند و در عین حال اکسیژن را محدود می کنند.
در مجموعههای دایرهای و واشر، سطوح آسیبپذیر باریک و قابل پیشبینی هستند: دیوار شیار در یک سوراخ آلومینیومی، شانه شفت در پشت یک گیره خارجی، و نوار تماس زیر یک واشر صاف یا بللویل. بررسی این نقاط سختترین و سادهترین آنها برای حذف مشخصات پوشش هستند.

گزینه های بست و آنچه که هر انتخاب با آلومینیوم انجام می دهد
مقایسه زیر گزینه هایی را پوشش می دهد که تیم های مهندسی در واقع برای همان اتصال آلومینیومی در یک محیط حاوی کلرید مشخص می کنند.
یکی از متغیرهایی که به راحتی نادیده گرفته می شود: عملیات حرارتی و تکمیل سطح، رفتار خوردگی قطعات مهر شده را بیش از آنچه که اکثر مشخصات خرید اذعان می کنند، تغییر می دهد. یک گیره 316 لیتری غیرفعال و یک گیره غیرفعال می توانند در یک شیار متفاوت رفتار کنند - اثر عملیات حرارتی و پوشش سطحی بر مقاومت در برابر خوردگی دایره مهر شده قبل از اینکه یک نقاشی را ثابت کنید ارزش خواندن دارد.
متریک پنهان: نسبت مساحت کاتد به آند
اکثر مشخصات در "استفاده از ضد زنگ" متوقف می شود. متغیری که تعیین می کند میزان آسیب چقدر عمیق شود این است که چه مقدار سطح ضد زنگ کاتدی به چه میزان آلومینیوم آندی به صورت الکتریکی متصل است.
شاخص به شدت از 10:1 گذشته است. به همین دلیل است که یک براکت ضد زنگ که به یک باس آلومینیومی کوچک پیچ می شود، طراحی گالوانیکی بدتری نسبت به یک گیره ضد زنگ که در یک محفظه آلومینیومی بزرگ قرار دارد، است، حتی اگر هر دو از یک فولاد استفاده می کنند. با دایره، اتلاف فلز در اطراف شیار پخش می شود. با براکت، جریان متمرکز می شود و یک گودال را در چند فصل برش می دهد.
محیط همه چیز را چند برابر می کند. یک مجموعه داخلی C2 می تواند دو مرتبه خفیف تر از هندسه مشابه در یک نصب ساحلی C5-M باشد، و اگر محل اتصال نمک یخ زدایی را ببیند، فرض کنید سلول از روز اول فعال است.
جایی که اتصالات مخلوط آلومینیوم و ضد زنگ ظاهر می شود
- ساختار خودرو و باتری: 34%
- نمای ساختمان و کرتین وال: 22%
- تجهیزات باد و برق: 18%
- اتصالات دریایی و دریایی: 14٪
- صنعتی عمومی و تهویه مطبوع: 12%
تقسیم نشان دهنده است، اما تفاوت ها مهم است. مفاصل زیر بدنه خودرو با پاشش پاشیده و آسیب به تراشه سنگ مواجه می شوند. تجهیزات باد و فراساحل باید در فواصل نگهداری طولانی دوام بیاورند. نماها و دیوارهای پرده باید برای چندین دهه بدون دسترسی واقعی برای بازسازی باقی بمانند. هر مورد تغییر می کند چه به جداسازی، زهکشی یا یک پوشش قربانی تکیه کنید.

دنباله انتخاب پنج مرحله ای
اینها را به ترتیب کار کنید، زیرا هر مرحله ارزش مرحله بعدی را تغییر می دهد.
- محیط را با ISO 9223 (C1 تا CX) طبقه بندی کنید. هر چیزی در C3 یا بالاتر، یا هر قرار گرفتن در معرض کلرید، باید به عنوان یک سلول گالوانیکی زنده در نظر گرفته شود.
- مشخص کنید کدام قسمت آند است و نسبت مساحت کاتد به آند را تخمین بزنید. از قبل تصمیم بگیرید کدام جزء را می توانید از دست بدهید.
- مدار را بشکنید یا کنترل کنید: واشرها و آستین های جداکننده PA66-GF یا PET، بست های با روکش PTFE، صفحه های تماس آلومینیومی آنودایز شده و مهر و موم شده، یا یک شیم عایق چسبانده شده.
- فلز و پوشش را مشخص کنید: 316L (A4) با غیرفعال سازی ASTM A967 در جایی که کلرید وجود دارد، یا آبکاری روی نیکل در جایی که بخش فولادی آبکاری شده قابل قبول است. با استفاده از ابزار ضد زنگ اختصاصی و ایستگاه های کاری تمیز، آهن را از سطوح آلومینیومی جدا نگه دارید.
- آن را در کابینت ثابت کنید: پاشش نمک خنثی ISO 9227 در 720 ساعت به عنوان پایه، آزمایش چرخهای VDA 233-102 برای برنامههای خودرو، سپس حفظ گشتاور و ساییدگی شیار را در مجموعههای جداشده بررسی کنید.
در جایی که قطعات استاندارد کاتالوگ با هندسه اتصال مطابقت ندارند، مهر زنی و شکل دهی سفارشی معمولاً راه ارزان تری نسبت به طراحی مجدد محفظه است. Dongbo Fastener اجرا می شود توسعه دایره و مهر زنی سفارشی از ابزارسازی تا تکمیل، که به هندسه جداسازی و ویژگی نگهدارنده اجازه میدهد در یک جزء حل شود نه در پشتهای از واشرهای شل.

نگهداری، نظافت و انطباق
- تمیز کردن: محلول های شستشو را با pH خنثی نگه دارید، تقریباً 5 تا 8. سود سوزآور لایه اکسید آلومینیوم را حل می کند، پاک کننده های مبتنی بر کلرید، شیمی گودال را در جای خود باقی می گذارند، و پشم فولاد آهن آزاد را به سطح منتقل می کند.
- بازرسی: در سایتهای C4 و C5، هر سال هر نقطه تماس فلزی غیرمشابه را برای شکوفایی اکسید سفید، لکهدار شدن روی ضد زنگ و از دست دادن گشتاور بررسی کنید. ابعاد دیوار شیار اولین نشانه سخت مشکل است.
- مستندات: ASTM G82 برای انتخاب سری گالوانیکی، EN 1999-1-1 برای سازه های آلومینیومی، ISO 9223 برای کلاس خورندگی، ASTM A967 برای غیرفعال سازی، ISO 9227 و VDA 233-102 برای شواهد آزمایشی.
- قابلیت ردیابی: سوابق دسته ای که عملیات حرارتی و تکمیل سطح را به هر لات تولید مرتبط می کند، چیزی است که به شما امکان می دهد به جای حدس زدن شکایت خوردگی را به یک تغییر فرآیند خاص ردیابی کنید.
نتیجه گیری عملی ساده است. درجه ضد زنگ را برای بقای خود بست و جداسازی، زهکشی و تکمیل را برای بقای آلومینیوم انتخاب کنید. را فرآیند تولید و تکمیل کنترل شده پشت قطعه چیزی است که باعث می شود تفاوت در سرویس باقی بماند، نه نام آلیاژ روی گواهی.