طرحی که فقط میگوید «فولاد سختشده و حرارتدهی شده، 45-50 HRC» سه تصمیم را باز میگذارد: کدام درجه فولاد، چه درجه حرارتی که تأمینکننده واقعاً نگه داشته است، و چه مقدار از لبه عملکردی ممکن است کربنزدایی شود. این سه پاسخ تصمیم میگیرند که آیا یک گیره خارجی یاتاقان را در طول یک دهه ارتعاش در جای خود نگه میدارد یا در اولین بازه سرویس به آرامی شل میشود.
پاسخ کوتاه: "سخت شده و خنثی" یک توالی را توصیف می کند، نه یک خاصیت. سخت شدن فولاد را در حدود 800 تا 900 درجه سانتیگراد آستنیته می کند و آن را تا حداکثر سختی خاموش می کند. بلافاصله پس از آن، چقرمگی دست را با هزینه کنترل شده در سختی بازگردانید. برای حلقههای نگهدارنده فولادی فنری و فنرهای دیسکی، بیشتر مشخصات بین 42 تا 52 HRC پس از حرارت دادن در پنجره 300 تا 450 درجه سانتیگراد قرار میگیرند: به اندازهای سخت برای مقاومت در برابر برنج تحت فشار محوری، انعطافپذیری کافی برای زنده ماندن از نصب با انبردست.
همه چیز در زیر از سمت خرید و فرآیند نوشته شده است. هر بخش به سؤالی پاسخ می دهد که یک خریدار، طراح یا مهندس کیفیت در نهایت باید در جلسه تأمین کننده یا گزارش شکست از آن دفاع کند.
سخت شدن و تمپر: آنچه که هر مرحله در واقع کنترل می کند
عملیات حرارتی یک عمل نیست. چهار مرحله پشته می شوند، و هر یک حالت شکست مشخصه خود را دارد. گیج شدن آنها به این دلیل است که دو تامین کننده می توانند هم 48 HRC را تایید کنند و هم قطعاتی را تحویل دهند که در این زمینه کاملاً متفاوت رفتار می کنند.
آستنیته کردن، 800-900 درجه سانتیگراد
دما و زمان خیساندن تعیین می کند که چه مقدار کربن وارد محلول می شود. کم خیس شدن، جیبهای فریت نرمی بر جای میگذارد که هرگز سفت نمیشوند. خیساندن بیش از حد، دانه را درشت می کند و بدون افزایش استحکام، چقرمگی را به همراه دارد. فولادهای فنری مانند 65Mn و 50CrV4 معمولاً در انتهای بالایی این محدوده کار می کنند.
خاموش کردن
روغن مناسب گریدهای آلیاژی است. آب یا پلیمر برای گریدهای کربن ساده مانند C67S مناسب است. کوئنچ باید آنقدر سریع باشد که بینی پرلیت را از دست بدهد و به اندازه کافی ملایم باشد که بخش های نازک حلقه را ترک نکند. تحریف در اینجا تعیین می شود، نه در تعدیل.
حرارت دادن، معمولاً 300-500 درجه سانتیگراد
این مرحله ای است که اموال تحویل شده را تعریف می کند. در وسط محدوده، تقریباً 20 درجه سانتیگراد دمای تلطیف سختی را 1-2 HRC تغییر می دهد. زمان ماندن نیز مهم است: بخشی که در لحظه ای که به دما می رسد کشیده می شود با قطعه ای که به مدت یک ساعت خیس می شود یکسان نیست.
پخت پس از آبکاری
هر قطعه آبکاری شده بالاتر از حدود 32 HRC خطر تردی هیدروژنی را به همراه دارد. پخت در دمای 190 تا 230 درجه سانتیگراد، که ظرف چند ساعت پس از آبکاری شروع می شود، کاهش استاندارد است - و به سفارش خرید تعلق دارد، نه در یک فرض.
دمای معتدل سختی، چقرمگی و پایداری را تنظیم می کند
جدول زیر مفیدترین مرجع زمانی است که یک نقشه فقط یک نوار سختی را نشان می دهد. این نشان می دهد که تغییر درجه حرارت چه کاری را برای فولاد فنر کربنی 0.6 تا 0.8 درصد انجام می دهد که با روغن از حدود 850 درجه سانتیگراد خاموش شده است.
خواندن عملی مهمتر از اعداد است. یک دایره 46-52 HRC و یک فنر دیسکی 40-46 HRC با کاغذهای متفاوت محصول یکسانی نیستند. گیره برای مقاومت در برابر عمل خراش دیواره شیار به سختی سطح نیاز دارد. فنر دیسکی به دمای حرارت بالاتری نیاز دارد تا بتواند میلیون ها چرخه را بدون استفاده از مجموعه دائمی منحرف کند.
 فنر دیسکی مخروطی DIN 2093 برای بارهای محوری فنر دیسکی مخروطی برای بارهای محوری و حفظ فشار فلنج، با جدول اندازه DIN 2093، فولادهای فنری و گزینههای درمان سطح. مشاهده محصول →
استانداردها پنجره را تنظیم می کنند، نه فرآیند را. DIN 471 و DIN 472 برای دایره ها و DIN 2093 برای فنرهای دیسکی، هر کدام محدوده سختی و کربن زدایی مجاز را تعریف می کنند. تأمینکنندهای که فقط «45–50 HRC» را نقلقول میکند، یک نتیجه را بدون ضمانت فرآیند در پشت آن نقل میکند.
شاخص هایی که زندگی میدانی را تعیین می کنند
سختی عددی است که روی گواهینامه چاپ شده است. زندگی خستگی با چهار چیز تعیین می شود که به ندرت در آن ظاهر می شود.
- کربن زدایی یک پوست نرم و فاقد کربن در لبه عملکردی علت کلاسیک خرابی زودرس دایره است. تمرین خوب آن را روی لبه باربر 0.02 میلیمتر میبندد و آن را روی سطح مقطع صیقلی بررسی میکند، نه با چشم.
- آستنیت حفظ شده است. تقریباً بالای 5٪، آستنیت در خدمت به مارتنزیت غیرمرتب تبدیل می شود: حلقه رشد می کند و تناسب تغییر می کند. مزاج دوم یا درمان برودتی آن را پایین می آورد.
- اندازه دانه و محتوای گنجاندن. دانه ریز (ASTM 7 یا ریزتر) چیزی است که به یک حلقه 48 HRC اجازه می دهد از بارگذاری شوک جان سالم به در ببرد. دانه درشت حاصل از حمام آستنیتیز بیش از حد داغ هرگز در گواهی سختی نشان داده نمی شود.
- کیفیت لبه. حلقه های مهر شده دارای ناحیه برشی و ناحیه شکست هستند. یک سوراخ یا ریز ترک روی لبه کششی خیلی قبل از اینکه شیار فرسوده شود به محل شروع خستگی تبدیل می شود.
از آنجایی که این متغیرها در داخل کوره تنظیم می شوند تا در بازرسی نهایی، مسیر فرآیند بیش از گواهی به تنهایی اهمیت دارد. ما جریان تولید داخلی خالی کردن، عملیات حرارتی، فسفاته کردن و مرتبسازی نوری خودکار را در یک سیستم کیفیت حفظ میکند، که همان چیزی است که باعث میشود تکرارپذیری سختی لات به لات قابل بازرسی باشد تا داستانی.
جایی که بست های سخت شده و سخت کار خود را انجام می دهند
قطعات سخت شده و سخت شده در هر جایی که ارتعاش و چرخه حرارتی با اتصالی برخورد می کند متمرکز می شود که باید بدون جوشکاری محکم بماند.
خط محرکه خودرو و ترمز - حدود 42٪
گیربکس های باد و سیستم های زمینی - حدود 22٪
ماشین آلات ساختمانی و کشاورزی - حدود 18٪
گیربکس و پمپ های صنعتی - حدود 12٪
سایر ماشین آلات عمومی - حدود 6٪
تقسیم بالا منعکس کننده ترکیب قیمتی است که ما می بینیم نه یک مطالعه بازار، اما یک الگو را توضیح می دهد. حلقههای نگهدارنده در بالای این لیست قرار دارند زیرا معمولاً ارزانترین قطعه در یک مجموعه گران قیمت هستند و خرابی آن بیشترین آسیب را به همراه دارد. کاربردهای باد مخصوصاً چیزی را میخواهند که تنها با سختی مشخص شود: 42-50 HRC، کربنزدایی کم، و روکش فسفات یا روی که حلقه را شکننده نمیکند.
بیشترین مورد درخواستی حلقه شفت ساده است، زیرا مکان یاب محوری پیش فرض در طراحی گیربکس، پمپ و موتور است.
 مدارهای خارجی DIN 471 برای حفظ محوری شفت گیره های شفت برای کنترل موقعیت محوری و جابجایی، با اندازه های DIN 471 تا 1000 میلی متر، کربن یا فولاد ضد زنگ و گزینه های پوشش. مشاهده محصول →
تعیین و خرید: بررسی پنج مرحله ای
بیشتر منازعات سختی به سفارش خریدی برمیگردد که یک عدد را ذکر کرده است و نه چیز دیگری. پنج خط مشخصات تقریباً همه این خطرات را برطرف می کند.
1. استاندارد را نام ببرید. DIN 471، DIN 472، DIN 2093 و معادل های آنها در حال حاضر محدوده سختی، هندسه شیار و روش های آزمایش را ثابت می کنند. خرید به یک شماره استاندارد بیشتر بحث را قبل از شروع حذف می کند.
2. یک پنجره و یک روش بدهید. محدوده ای مانند 44-50 HRC، به علاوه یک مسیر تبدیل مشخص شده (HV1 برای مقاطع نازک به HRC تبدیل شده است)، از اختلاف کلاسیک که در آن حلقه 1.2 میلی متری بر روی یک تست کننده رومیزی متفاوت خوانده می شود، جلوگیری می کند.
3. درجه حرارت تمپرینگ را ببندید. نوشتن "درجه حرارت کمتر از 350 درجه سانتیگراد" مانع از سختی یک تامین کننده با دمای کوتاه و دمای پایین می شود که باعث می شود قطعه در سرویس شکننده شود.
4. کربن زدایی و محدودیت های لبه را تنظیم کنید. یک بند در مشخصات و یک بررسی در بازرسی ورودی کل حالت خرابی را از ثبت خطر حذف می کند.
5. نیاز به قابلیت ردیابی زیادی دارد. کوره، دسته، نمودار عملیات حرارتی، بررسی سختی و سوابق پخت آبکاری - اسنادی که یک سال بعد یک ادعا را قابل دفاع می کند.
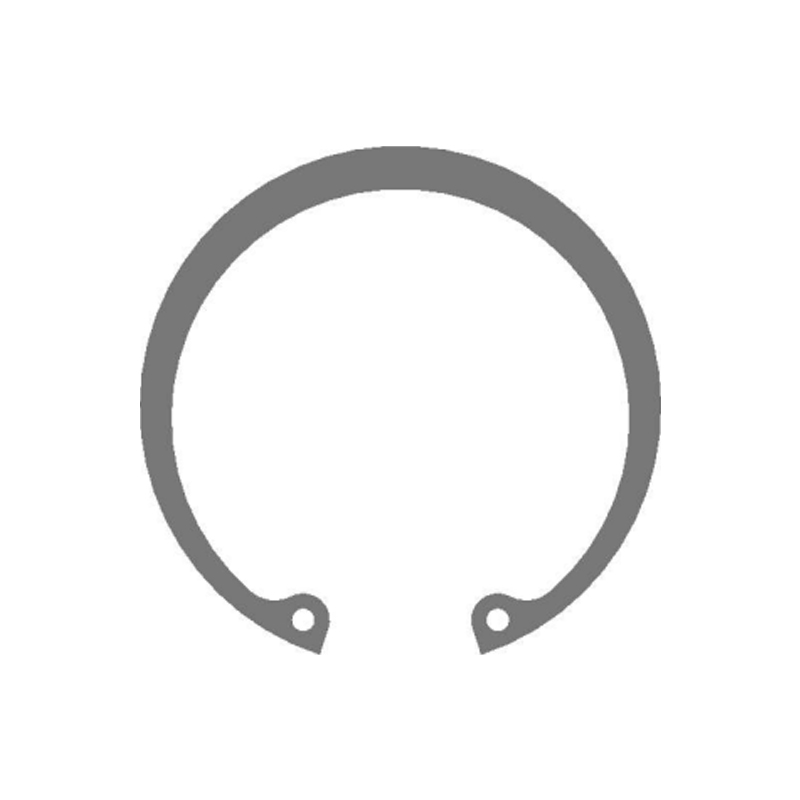 مدارهای داخلی متریک DIN 472 برای حفظ حفره گیرههای داخلی برای نگهداری محوری در سوراخهای ماشینکاری شده، با اندازههای متریک DIN 472، کربن یا فولاد ضد زنگ، و گزینههای درمان سطح. مشاهده محصول →
در جاهایی که نقشه خاص است - یک گیره افست، یک عرض شیار غیر استاندارد، یک براکت که یک یاتاقان را نیز حفظ می کند - کار مشخصات به سادگی زودتر حرکت می کند. ما مهر زنی سفارشی و توسعه حلقه مسیر با ابعاد شیار و محفظه بار شروع میشود تا با شماره کاتالوگ، که معمولاً سریعترین راه برای حل سؤال سختی است که استاندارد به آن پاسخ نمیدهد.
نگهداری، استفاده مجدد و انطباق
خواصی که باعث می شود قطعات سخت شده و حرارت دیده قابل اعتماد باشند، قضاوت در مورد وضعیت آنها را نیز سخت می کند. چند قانون، مجموعه ها را پس از اولین بازسازی صادقانه نگه می دارند.
- پس از برداشتن از گیره یا فنر دیسکی استفاده مجدد نکنید. تلطیف که انعطاف پذیری را فراهم می کند همچنین به معنای حلقه ای است که یک بار باز شده است، یک بار تسلیم شده است.
- در هر سرویس به دنبال خوردگی فرتینگ روی دیوار شیار باشید. علامت شاهد صیقلی به معنای حرکت است، به این معنی که عرض شیار یا ضخامت حلقه خارج از تحمل است.
- سوابق پخت پس از آبکاری را برای هر قسمت زینک شده بالای 32 HRC در پرونده نگه دارید. اگر سابقه مفقود است، لات را به عنوان مشکوک به جای قابل قبول تلقی کنید.
- شواهد پوشش را به روش های شناخته شده گره بزنید: اسپری نمک به ISO 9227، غربالگری تردی هیدروژن به ISO 15330 یا ASTM F1940 در جایی که مشخصات پوشش آن را می طلبد.
- گواهیهای مواد را در EN 10204 3.1، اسناد PPAP و یک بند اطلاعرسانی تغییر در قرارداد تامین قرار دهید، نه در پوشهای که کسی باز نمیکند.
در زنجیرههای تامین تنظیمشده - خودرو تحت استاندارد IATF 16949، یا باد تحت یک توافقنامه کیفیت خاص مشتری - عملیات حرارتی معمولاً به عنوان یک فرآیند خاص تلقی میشود که به اپراتورهای واجد شرایط، کورههای کالیبرهشده و ثبت نمودار پیوسته نیاز دارد. خریدارانی که یک بار، در اولین سفارش، نمودار کوره را درخواست می کنند، معمولاً کسانی هستند که بعداً نیازی به بررسی خرابی ندارند.
فولاد سخت شده و سخت شده پاسخی قابل اعتماد به یک سوال خاص است: چگونه یک قطعه را تحت بار در جای خود نگه دارید بدون اینکه آن را شکننده کنید؟ پاسخ دهید که با درجه مواد، محدوده تمپر، حد کربن زدایی و پخت مستند، و قطعه مطابق طراحی رفتار می کند. تنها با یک عدد سختی به آن پاسخ دهید و نسخه بعدی نقشه با گزارش خرابی نوشته خواهد شد.