یک سیم قفل ضد زنگ 0.8 میلی متری 302 می تواند هر بازرسی کششی را در هنگام ورود کالا انجام دهد و همچنان یک مهار دفاعی را از کار بیاندازد. سیم از منبع مذابی است که برنامه آن را نمی پذیرد، یا در حالت نامناسبی قرار گرفته است، و اولین عدم انطباق زمانی ظاهر می شود که یک متخصص یک حلقه را بچرخاند و سیم در خم ترک بخورد. سیم دقیق به ندرت قطعه ای است که کسی از آن عکس می گیرد، اما محدودیتی را برای مجموعه ای که به آن بستگی دارد تعیین می کند.
نتیجه گیری عملی برای صنایع هوافضا و دفاعی: خرید سیم دقیق به عنوان یک سیستم مواد کنترل شده، نه به عنوان یک طول کالا از فلز. چهار متغیر تعیین می کنند که آیا مقدار زیادی پذیرفته می شود - منشا آلیاژ و مذاب، قطر و تحمل، دما و وضعیت سطح، و قابلیت ردیابی به عدد گرما. آن ها را درست بگیرید و کانکتورها، کابل های کنترل، سرنخ های ترموکوپل و عناصر نگهدارنده سیمی همگی رفتار قابل پیش بینی دارند. از دست دادن یک و بازرسی نهایی، محموله را بازیابی نمی کند.
نسخه کوتاه
- آلیاژ و منبع مذاب سوالات صلاحیت هستند نه سوالات قیمت.
- تحمل قطر و بیضی کیفیت چین خوردگی، نیروی وارد کردن و نحوه نشستن یک حلقه شکل گرفته در شیار آن را به ارمغان می آورد.
- مزاج و وضعیت سطح، عمر خستگی را تعیین می کند. یک پاس کششی چیزی در مورد ترک خوردن سیم هنگام چرخش نمی گوید.
- قابلیت ردیابی، وزن پوشش و سوابق تمیزی اولین چیزهایی است که یک حسابرس می خواهد ببیند.
جایی که سیم دقیق بار را در هوافضا و دفاع حمل می کند
شش نقش بیشترین مصرف سیم دقیق را در بدنه هواپیما، موتورها و سکوهای زمینی به خود اختصاص می دهند. هر یک حالت خرابی متفاوتی دارد و مشخصاتی که از یک نقش محافظت می کند ممکن است به نقش بعدی بی ربط باشد.
سیم قفل و سیم ایمنی
سیم 0.5 میلی متری تا 1.6 میلی متری که از طریق سرهای اتصال دهنده، پوسته های رابط و پانل های دسترسی پیچ خورده است. قوام دما خاصیت کنترل کننده است: سیمی که خیلی سخت است در اولین پیچش ترک می خورد، سیمی که خیلی نرم است کشیده می شود و پیش بارگذاری را از دست می دهد.
رسانای سیگنال و قدرت اویونیک
هادیهای رشتهای ریز و فوقالعاده ریز، معمولاً با روکش مسی، مهارهای شلوغ را با نخ میکشند. در گیج های کوچک، عیب غالب آسیب رشته در گیره است، نه خود هادی.
کابل های کنترل مکانیکی
رشته ها حرکت کابین خلبان یا محرک را در بدنه هواپیما و وسایل نقلیه زرهی منتقل می کنند. رشتههای مقاوم در برابر خوردگی و طول قرارگیری کنترلشده واکنش، کشش و فاصله سرویس را تعیین میکنند.
عناصر نگهدارنده سیمی
سیم و نوار فولادی فنری به شکل حلقه های نگهدارنده و گیره هایی شکل می گیرد که یاتاقان ها، پین ها و شفت ها را در موقعیت خود نگه می دارد. تناسب شیار، ضخامت دیواره شعاعی و سختی تعیین میکند که آیا المان بنشیند و بماند.
فنر و عناصر باربر
فولاد فنری به واشرهای مخروطی و عناصر فشاری تبدیل می شود. تغییر ضخامت و صافی چند میکرومتری منحنی بار-انحراف و پیش بارگذاری را که مفصل می بیند تغییر می دهد.
سنسور، ترموکوپل و سیم محافظ
حسگرهای موتور و بدنه هوا به سیمی بستگی دارند که کالیبراسیون را از طریق چرخه حرارتی حفظ می کند، در حالی که سپرهای بافته شده اتصال زمین و کنترل الکترومغناطیسی را کنترل می کنند.
نقش چهارم و پنجم جایی است که مشخصات سیم به یک قطعه تمام شده تبدیل می شود و معمولاً خرید کنترل را از دست می دهد. گیره های خارجی فولادی فنری ارتجاعی در الگوی DIN 6799 مثال خوبی هستند: آنها برای هر قطعه ارزان و در هر شکست گران هستند، زیرا حلقه ای که قرار نمی گیرد، خط مونتاژ را متوقف می کند تا یک نیمکت.
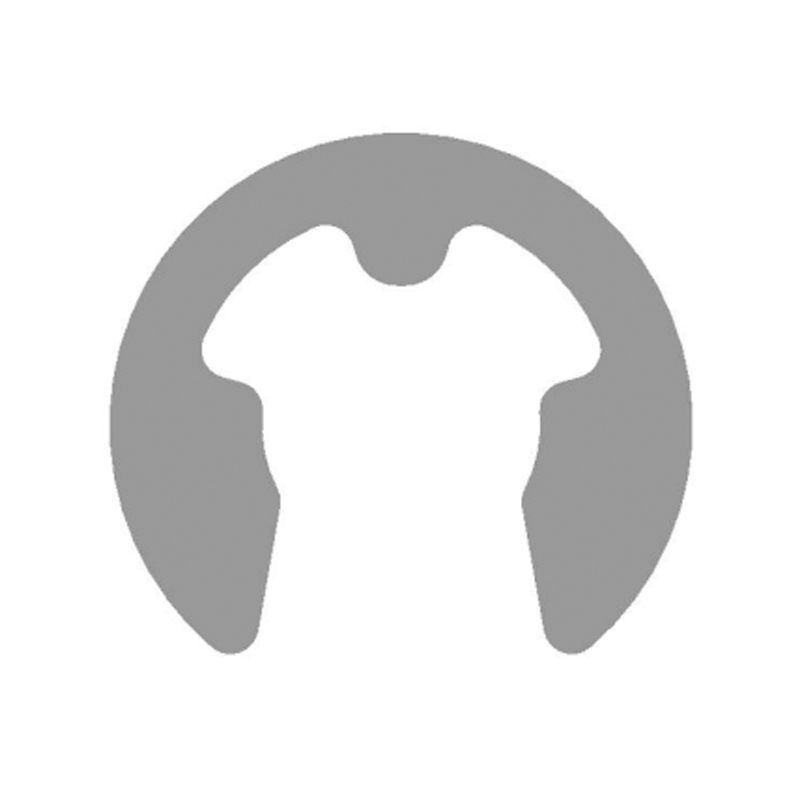 تامین کنندگان E-Clip-DIN6799 خارجی فنر ارتجاعی صفحه اصلی محصولات گیره خارجی فنر ارتجاعی خارجی E-Clip-DIN6799 مشاهده محصول →
تعیین سیم دقیق: چهار متغیری که خریداران دست کم می گیرند
سفارشات خرید سیم اغلب به یک خط می رسد: مواد، قطر، دما. این برای یک برنامه دفاعی کافی نیست و شکاف ها در اولین بازرسی مقاله یا بعد ظاهر می شوند.
1. آلیاژ و منشاء مذاب
کد آلیاژ تنها نیمی از پاسخ است. خریداران همچنین به منبع مذاب نیاز دارند، زیرا بندهای فلزات ویژه و نقشههای کنترلشده صادراتی، محل تولید مواد را محدود میکنند. یکی از رایج ترین دلایل توقف محموله در دروازه، یک درجه مطابق با ظاهر از یک کارخانه غیرمجاز است.
2. قطر، بیضی و کامبر
باند مثبت یا منفی 0.01 میلیمتر در گیجهای خوب طبیعی است و باید توسط تامینکننده و مشتری اندازهگیری شود. بیضی و کامبر به همان اندازه اهمیت دارند: یک هادی خارج از گرد به طور ناهموار چین خورده است، و یک حلقه تشکیل شده با ضخامت دیواره شعاعی ناهموار در شیار خود کج می شود و احتباس را از دست می دهد.
3. مزاج، کشیدگی و سطح
مزاج فنری یا آنیل شده، با محدوده ازدیاد طول مشخص شده، چیزی است که پیچش و شکل گیری را قابل پیش بینی می کند. وضعیت سطح - علائم رسم، لپ ها، روان کننده باقیمانده - تعیین می کند که آیا ترک های خستگی از یک خم، یک چین خوردگی یا یک نقطه تماس شیار شروع می شوند.
4. پوشش، تمیزی و مستندات
وزن آبکاری، چسبندگی و لحیم کاری باید به جای توصیف به صورت عددی بیان شود. شماره های حرارتی، گواهی کارخانه و گواهی بازرسی را با لات بخواهید و تأیید کنید که سیم برای زنده ماندن در حمل و نقل تمیز و بسته بندی شده است.
قبل از بحث در مورد قیمت، پنج سوال ارزش گذاشتن در RFQ را دارد:
- منبع مذاب چیست و آیا بند ویژه فلزات قابل اجرا را برآورده می کند؟
- کدام تلورانس برای قطر و بیضی اعمال می شود و چگونه اندازه گیری می شود؟
- کدام دامنه مزاج و کشیدگی اعمال می شود و آیا تست پیچش یا خمش بخشی از پذیرش است؟
- وزن پوشش و کلاس چسبندگی مورد نیاز است؟
- کدام اسناد همراه با لات ارسال می شود - گواهی کارخانه، گواهی بازرسی، گزارش آزمایش؟
جایی که سیم یا نوار به عنوان یک عنصر نگهدارنده شیاردار ختم می شود، مشخصات قطعه جفت کننده وزن برابری دارد. اگر عمق شیار یا سختی حلقه خارج از باند مورد نظر قرار گیرد، یک گیره شافتی که از نظر ابعادی DIN 471 را برآورده میکند، باز هم میتواند از کار بیفتد، بنابراین حلقه و شیار بهتر است با هم و نه جدا از هم تعیین شوند.
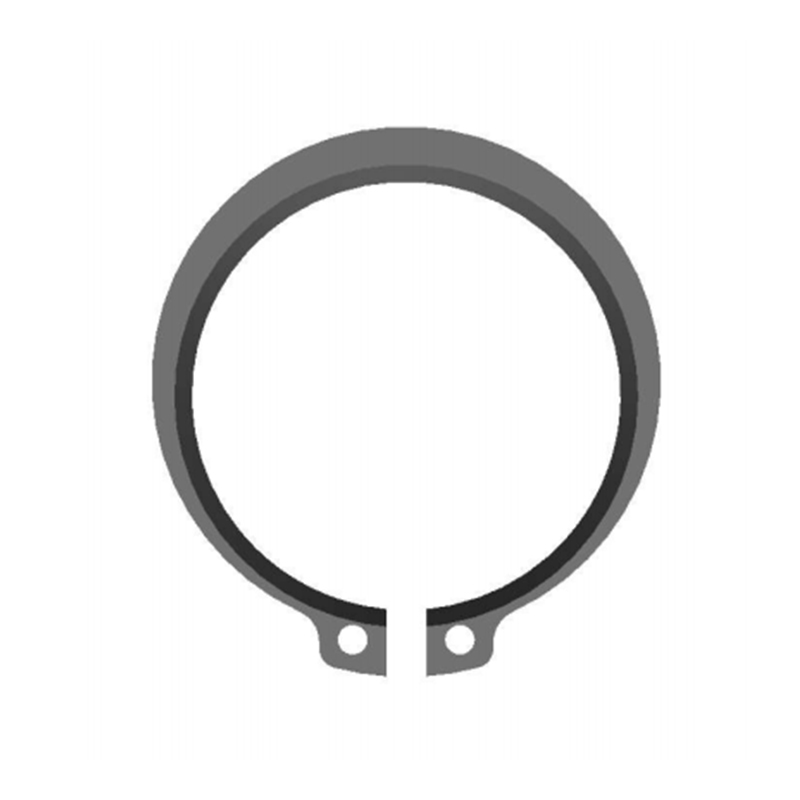 گیره های خارجی برای تامین کنندگان شفت-DIN471 صفحه اصلی محصولات دایره های خارجی دایره های خارجی برای شفت-DIN471 مشاهده محصول →
مقایسه آلیاژهای سیم برای هوافضا و وظیفه دفاعی
انتخاب آلیاژ معمولاً با باند دما و محیط خوردگی شروع می شود، سپس از نظر استحکام و هزینه باریک می شود. جدول زیر نمرات را که بیشتر در مشخصات برنامه ظاهر می شوند مقایسه می کند.
شاخص هزینه کم اهمیت ترین ستون است تا زمانی که تنها ستون باقی مانده باشد. مهندسانی که صرفاً هزینه را انتخاب میکنند، معمولاً پس از شکست خوردگی به جدول بازمیگردند، و صلاحیت دوم بیشتر از مواد قبلی هزینه دارد. همین منطق در مورد عناصر فنری باربر مانند واشر فنری پر بار Belleville مطابق DIN 2093 نیز صدق میکند، جایی که سختی یا انحراف صافی نیرویی را که اتصال حمل میکند، نه صرفاً ظاهر قطعه، تغییر میدهد.
 تامین کنندگان بار بالا Belleville Spring Washer-DIN2093 خانه محصولات واشر فنری بللویل واشر فنری بللویل بار بالا-DIN2093 مشاهده محصول →
معیارهای پنهان: جایی که عدم انطباق های مرتبط با سیم متمرکز می شوند
داده های بازرسی دریافتی از تولیدات سیمی به ندرت منتشر می شود، اما این الگو در سراسر دفترهای سفارشات هوافضا و دفاع تکرار می شود. انحراف قطر و وضعیت سطح روی هم تقریباً شش مورد از هر ده رد را تشکیل می دهند و هر دو در کالاهای ورودی قابل تشخیص هستند.
آخرین نوار همان نواری است که برای هر رویداد بیشترین هزینه را دارد. شکاف قابلیت ردیابی قسمت بدی ایجاد نمی کند، باعث نگه داشتن آن می شود: لات قرنطینه می شود، ترتیب ساخت مجدداً برنامه ریزی می شود و به مشتری اطلاع داده می شود. یک میکرومتر لیزری، یک بررسی چسبندگی آبکاری و یک بسته گواهی تمیز بسیار کمتر از یک محموله معلق هزینه دارند.
چگونه تقاضای سیم دقیق در هوافضا و دفاع تقسیم می شود
تقاضا به طور مساوی توزیع نشده است و این تقسیم توضیح می دهد که چرا الزامات گیج و تلورانس سخت تر می شوند. اویونیک و موتور با هم کار می کنند بیش از نیمی از حجم را جذب می کنند و هر دو در انتهای محدوده گیج قرار دارند.
- اویونیک و مجموعه هارنس: 32 درصد
- موتور و سخت افزار کنترل پرواز: 24 درصد
- بست ساختاری بدنه هواپیما: 18 درصد
- سکوهای زمینی و دریایی: 15 درصد
- سیستم های فضایی و ماهواره ای: 11 درصد
نمودار را به عنوان نقشه تدارکات بخوانید. 32 درصد سهم اویونیک جایی است که کیفیت چین و چسبندگی آبکاری غالب است. سهم 24 درصدی موتور جایی است که دما و رفتار اکسیداسیون انتخاب آلیاژ را تعیین می کند. سهم 18 درصدی بدنه هواپیما جایی است که قطعات نگهدارنده و قفل سیمی در آن مصرف می شود. ایجاد فهرست تامین کنندگان حول یکی از این سه بخش به ندرت دو بخش دیگر را پوشش می دهد.
از مشخصات سیم تا انتشار تولید: یک مسیر صلاحیت پنج مرحله ای
مرحله 1: چرخه وظیفه را تعریف کنید
باند دما، ارتعاش، رطوبت، مه نمک و عمر مورد انتظار، مطابق با استانداردهای قابل اجرا ترسیم شده است. دو تا چهار هفته زمان مهندسی طبیعی است و ارزان ترین مرحله برای رسیدن به درستی است.
مرحله 2: منبع مذاب را واجد شرایط کنید
محدودیتهای واردات و بندهای فلزات ویژه را تأیید کنید و اعداد حرارتی و گواهیهای آسیاب را قبل از برداشتن نمونه جمعآوری کنید. این مرحله از گرانترین کلاس شکست جلوگیری می کند.
مرحله 3: اولین بازرسی مقاله
قطر و بیضی، کشش، ازدیاد طول، سختی، وزن پوشش و بررسی بصری در بزرگنمایی. برای سیم قفل، یک تست پیچش مخرب در طول نمونه اضافه کنید.
مرحله 4: فرآیند را تأیید کنید
کشیدن، بازپخت، تمیز کردن، آبکاری و شکل دادن هر کدام مواد را حرکت می دهند. به جای نمونه های مسطح، تناسب فنر و شیار را بر روی قطعات شکل گرفته بررسی کنید، زیرا این جایی است که رفتار شکل دهی نشان می دهد.
مرحله 5: عرضه به تولید
جداسازی لات، کنترل اول به اول و قابلیت ردیابی بارکد، با پیروی از همان رشته های مورد استفاده در سراسر جریان تولید داخلی ، به علاوه نمونه برداری AQL و مرتب سازی نوری خودکار برای قطعات تشکیل شده.
مراحل 3 و 4 جایی است که اکثر برنامه ها متوجه می شوند که مشخصات آنها ناقص بوده است. اگر اولین بازرسی مقاله انجام شود اما هزاران قطعه اولیه از تحمل خارج شوند، مشکل معمولاً قابلیت پردازش است، نه سیم ورودی.
تعمیر و نگهداری، انطباق و اسنادی که از آن محافظت می کند
انطباق در این بخش بیشتر در مورد شواهد است. یک قطعه سیمی که نمی توان آن را به مذاب ردیابی کرد، وزن پوششی که به جای اندازه گیری فرض شده بود، یا سابقه عملیات حرارتی که فقط در ایمیل وجود دارد، همه در طول ممیزی مشتری و اغلب سال ها پس از تحویل ظاهر می شوند.
- بندهای مواد محدود: تأیید کشور ذوب و آسیاب را در برابر نقشه قبل از سفارش، نه پس از ورود، تأیید کنید.
- سیستم کیفیت: یک سیستم مدیریت کیفیت هوافضا به اضافه تأییدیههای فرآیند ویژه معتبر برای عملیات حرارتی و آبکاری.
- شواهد آزمایش: تأیید مکانیکی و متالورژیکی از یک آزمایشگاه صالح. خود ما مرکز تست اعتبار CNAS را به دست آورده است ، که گزارش ها را در ممیزی های مشتری قابل استفاده نگه می دارد.
- نگهداری سوابق: سوابق مقدار زیادی، گرما، پوشش و بازرسی را برای دوره تعریف شده توسط برنامه، معمولاً ده سال یا عمر پلت فرم نگه دارید.
- نگهداری و جابجایی: سیم آبکاری شده ماندگاری دارد، سیم پیچ ها نباید پیچ خورده باشند، و قوانین حداقل شعاع خمش در نیمکت و همچنین در نقشه اعمال می شود.
برنامه ریزی تعمیر و نگهداری نیز از همین منطق پیروی می کند. در جاهایی که از سیم دقیق برای قفل یا نگهدارنده عناصر استفاده می شود، به جای تقویم، به شرط تعویض، و به جای یک حلقه، کل مجموعه قفل را جایگزین کنید. ردیابی وینتاژهای ترکیبی دشوار است و به راحتی قضاوت نادرست می شود.
سیم دقیق یک آیتم خط کوچک است که تأثیر زیادی بر برنامه برنامه دارد. قانون کار ساده است: سیستم مواد را مشخص کنید، نه مواد را. آلیاژ و منبع مذاب، قطر حالت و تحمل بیضی را با روش اندازه گیری نام ببرید، مزاج و ازدیاد طول را با آزمایش پیچش یا خمش تعریف کنید، و به وزن پوشش به اضافه یک بسته گواهی برای هر لات نیاز دارید.
برای اجزای سیمی، همان نظم را به هندسه جفت گیری گسترش دهید. حلقهها، گیرهها و عناصر فنری فقط به اندازه شیار، سوراخ یا نشیمنگاهی هستند که روی آن کار میکنند، و یک اتصال واجد شرایط به عنوان یک سیستم هزینه کمتری برای نگهداری از دو قطعه جداگانه دارد.