هر بار که یک شفت در یک گیربکس، محرک یا روتور توربین بادی می چرخد، معمولاً یک حلقه مهره سرد مانع از جدا شدن مجموعه می شود. مهر زنی سرد یک فرآیند شکلدهی در دمای اتاق است: یک سیم پیچ از فولاد فنری یا نوار فولادی ضد زنگ به دستگاه پرس وارد میشود، سپس خالی میشود، سوراخ میشود و توسط یک قالب پیشرونده خم میشود و به قسمتهای نهایی تبدیل میشود. این مسیر تولید استاندارد برای نگهداشتن حلقهها، گیرهها و واشرهای مهر شده است زیرا کارایی مواد، سرعت و تکرارپذیری ابعادی را با هم ترکیب میکند. این مقاله به نحوه عملکرد فرآیند، تحملهایی که میتواند داشته باشد، شاخصهای مواد اهمیت دارند و نحوه نوشتن مشخصات خریدی که از تماس با یک خط تولید واقعی بازماند، میپردازد.
نتیجه گیری اصلی: مهر زنی سرد کمترین هزینه واحد و ثابت ترین ابعاد را برای گیره ها، حلقه های نگهدارنده و واشرهای مهر شده در حجم های متوسط تا بالا ارائه می دهد. با این حال، دقتی که در واقع به دست می آورید، بر اساس فاصله قالب، جبران برگشت فنری، و تحمل نوار ورودی تعیین می شود - نه با سرعت یا تناژ پرس.
آنچه در داخل یک قالب سرد مهر زنی اتفاق می افتد
پرس مواد سیم پیچ را به یک ابزار پیشرونده وارد می کند و هر ضربه نوار را یک ایستگاه به جلو می برد. یک ایستگاه طرح بیرونی را خالی میکند، ایستگاه بعدی حفرهها یا شکافها را سوراخ میکند و ایستگاه بعدی قبل از جدا شدن قسمت از نوار، مخروط را تشکیل میدهد. برای مثال، یک گیره خارجی از نوار صاف به یک حلقه کامل در کمتر از یک ثانیه میرود، سپس از یک سیستم مرتبسازی عبور میکند که هر چیزی خارج از پنجره بعدی را رد میکند.
سه اصل فیزیکی توضیح میدهند که چرا فرآیند به همان شکلی رفتار میکند:
تغییر شکل سرد
عدم گرمایش به معنای عدم وجود رسوب و بدون لایه کربوره است. سطح حفظ شده به طور مستقیم به استحکام خستگی کمک می کند، به همین دلیل است که حلقه های فولادی فنری مهر شده می توانند میلیون ها چرخه را در یک مجموعه ارتعاشی تحمل کنند.
کار سخت شدن
مهر زنی سختی را در امتداد لبه های برش خورده و گوشه های شکل می دهد. بسته به درجه، یک نوار فولادی ورودی می تواند 10 تا 20 HRC را در طول ضربه افزایش دهد، که اغلب عملیات سخت شدن جداگانه را حذف می کند.
بازگشت بهار
هر ماده ارتجاعی سعی می کند پس از شکل گیری به شکل اولیه خود بازگردد. سازندگان ابزار، زوایای را با مقدار محاسبه شده، معمولاً 2 تا 5 درجه برای فولاد فنری، بیش از حد خم می کنند و جبران آن را در قطعات ماده اول تأیید می کنند.
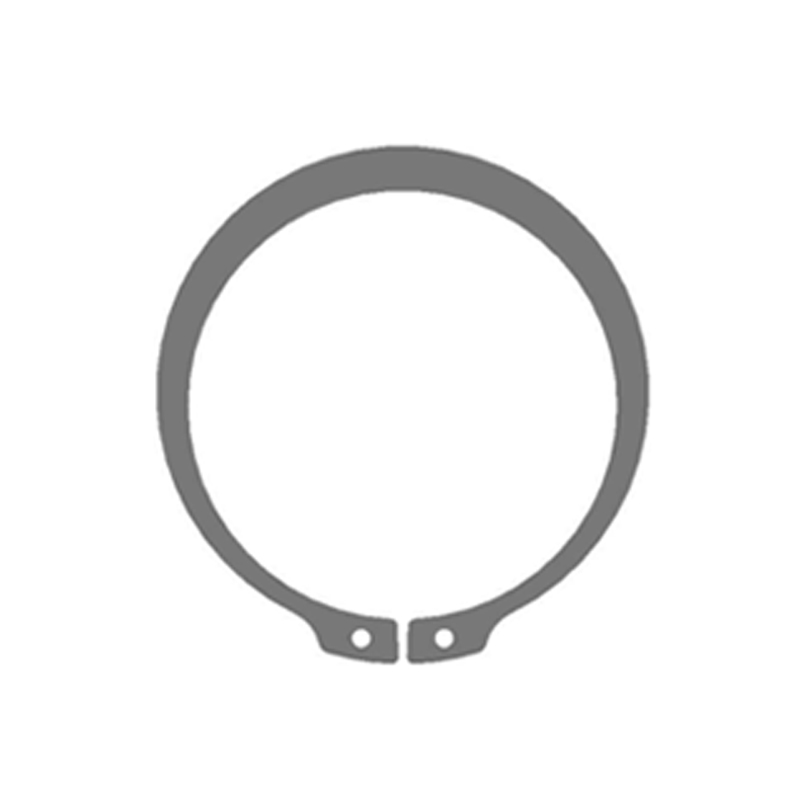
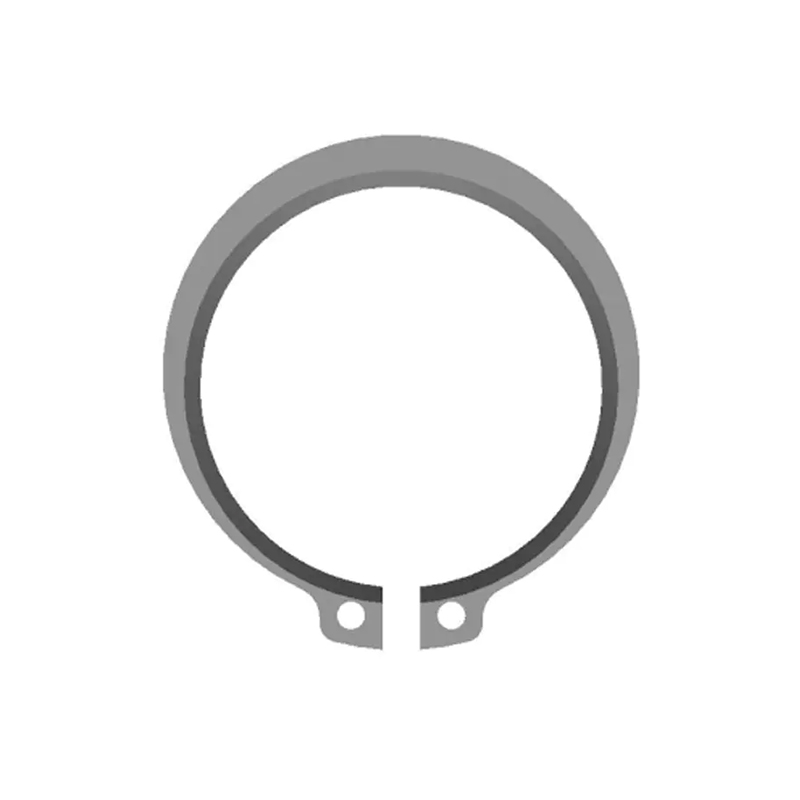
گیره های خارجی DIN 471 برای شفت ها این دقت را در عمل نشان می دهد. با حفظ فاصله خالی در 8 تا 12 درصد ضخامت نوار و ضخامت مواد در 0.02 ± میلی متر، حلقه تمام شده بدون بازی محکم در شیار قرار می گیرد، اما با انبر گیره به راحتی جدا می شود.
 مدارهای خارجی DIN 471 برای شفت ها با تلورانس های دقیق این گیرههای خارجی برای شفتها دارای فاصله خالی دقیق و کنترل دقیق ضخامت مواد هستند که از نشستن ایمن در شیارها و در عین حال قابل جابجایی با انبردست استاندارد اطمینان میدهند. مناسب برای حفظ محوری در مجموعه های مکانیکی. مشاهده محصول →
مهر زنی سرد در مقابل فورج گرم، ماشینکاری و شکل دهی سیم
جدول زیر مهر زنی سرد را در برابر سه گزینه ای که خریدار ممکن است برای همان هندسه حلقه نگهدار ارزیابی کند، نشان می دهد.
ستون تحمل اصلی ترین دلیلی است که خریداران بست های دقیق، مهر زنی سرد را به آهنگری داغ انتخاب می کنند: با هندسه قابل مقایسه، مهر زنی سرد تغییرات ابعادی را تقریباً شش برابر در حالی که کسری از انرژی مصرف می کند، حفظ می کند.
نشانگرهای مخفی که عمر سرویس را کنترل می کنند
یک نقشه با چیدمان کلی، قطر و ضخامت بیرونی را فهرست میکند، اما عمر طولانی با چند مقدار تعیین میشود که به ندرت در نقشه ظاهر میشوند:
- ارتفاع گود - کمتر از 0.10 میلیمتر در سمت شکاف نگه دارید و بخواهید که سوراخ از سطح تماس شیار خارج شود.
- قوام سختی - در ± 3 HRC در سراسر دسته زمانی که عملیات حرارتی مشخص شده است. اسپردهای بزرگتر معمولاً به معنای بارگذاری ناپایدار کوره یا شیمی نوار است.
- استحکام کششی - تنظیم شده توسط درجه مواد به علاوه سخت کاری؛ نمودار زیر حداقل مقادیر معمولی را نشان می دهد.
- تحمل خستگی - برای کاربردهای پویا، قبل از انتشار تولید، به اعتبارسنجی بیش از 100000 چرخه در بار کاری نیاز دارید.
نمودار زیر حداقل مقاومت کششی را برای پنج درجه مواد که معمولاً برای دایرههای مهر شده مشخص میشوند فهرست میکند:
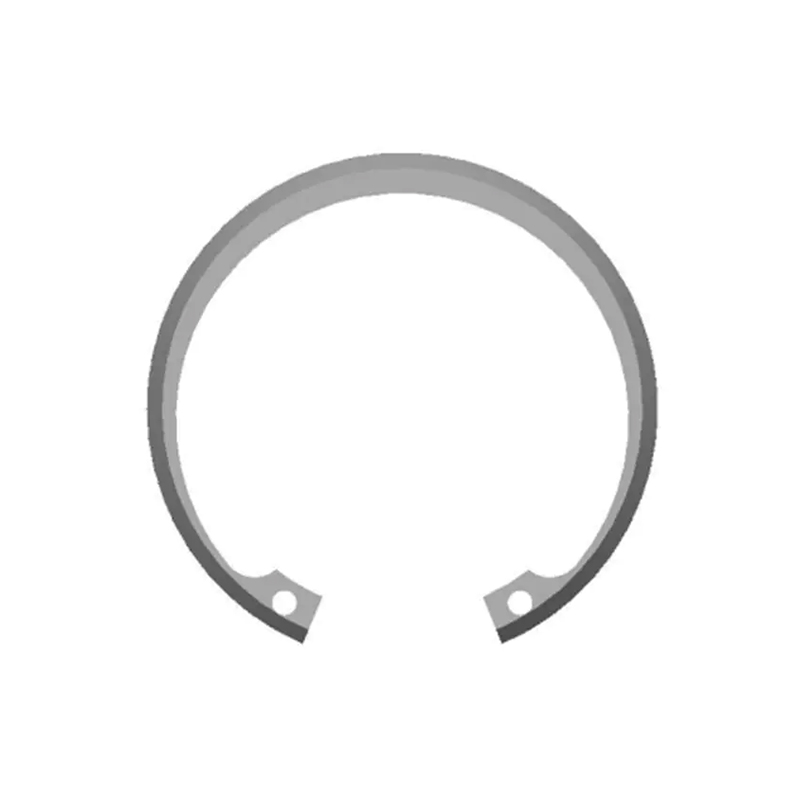
قطعات نصب شده بر روی حفره بر پارامترهای یکسانی تکیه می کنند. مدارهای داخلی Metric DIN 472 در یک شیار ماشینکاری شده در داخل یک محفظه قفل می شوند و نیروی نگهدارنده آنها به ابعاد حلقه و تحمل عرض شیار بستگی دارد. اگر ضخامت نوار ورودی تغییر کند، سختی ناحیه برشی تغییر می کند و حلقه ممکن است در زیر لرزش شل بنشیند.
 مدارهای داخلی Metric DIN 472 برای شیارهای سوراخ دار این گیره های داخلی که مطابق با استانداردهای متریک DIN 472 ساخته شده اند، در شیارهای محفظه ماشینکاری شده قفل می شوند تا از حرکت محوری جلوگیری کنند. نیروی نگهدارنده آنها به ابعاد حلقه دقیق و تلورانس های عرض شیار بستگی دارد که برای مجموعه های مقاوم در برابر لرزش بسیار مهم است. مشاهده محصول →
توزیع صنعتی بست سرد مهر
برنامه های تولید در ماشین آلات خودرو، نیروی باد و ساخت و ساز الگوی تمرکز واضحی را نشان می دهد. بخش خودرو بیشترین سهم را از حلقه های نگهدارنده مهر مصرف می کند، زیرا هر وسیله نقلیه صدها حلقه از آنها را در جعبه دنده، سیستم فرمان، ترمز و مکانیزم صندلی حمل می کند. نیروی باد سریعترین بخش در حال رشد است، که در آن اجزای نگهدارنده محوری از سرمایه گذاری های با ارزش بالای پیشرانه محافظت می کنند.
گیربکسهای توربین بادی بهطور فزایندهای واشرهای فنری پر بار Belleville را مشخص میکنند تا علیرغم بارهای خمشی متناوب، پیچهای فلنج را تحت پیشبار نگه دارند. DIN 2093 کلاس های بار و محدوده ابعادی را برای این واشرها تعریف می کند و مهر زنی سرد آنها را از نظر اقتصادی از فولاد فنر نورد شده مخصوص تولید می کند. همین واشرها در سیستم های تعلیق و تجهیزات ساختمانی سنگین ظاهر می شوند، جایی که لرزش و شوک بخشی از عملکرد عادی است.
 واشر فنری Belleville با بار بالا DIN 2093 فنرهای دیسکی مخروطی بر اساس DIN 2093، طراحی شده برای حفظ پیش بار فلنج تحت بارهای متناوب. آنها شوک را جذب می کنند، شلی پیچ را جبران می کنند و به طور گسترده در توربین های بادی، سیستم های تعلیق و تجهیزات سنگین برای اتصالات پیچی قابل اعتماد استفاده می شوند. مشاهده محصول →
چک لیست پنج مرحله ای برای تامین بست های مهر و موم سرد
دنباله زیر از منطق یک پروژه منبع یابی واقعی پیروی می کند، از انتخاب استاندارد تا بازرسی ورودی. هر مرحله تأثیر مستقیمی بر عملکرد مونتاژ نهایی دارد.
هندسه استاندارد و شیار را تأیید کنید
بین DIN 471 (شفت)، DIN 472 (با سوراخ)، DIN 984 (دندان داخلی)، DIN 2093 (Belleville)، یا یک طراحی سفارشی انتخاب کنید. این استاندارد همچنین ابعاد شیار را در قسمت جفت گیری مشخص می کند، بنابراین قبل از درخواست قیمت، عرض و عمق شیار را بررسی کنید.
درجه مواد را مشخص کنید
فولادهای فنری مانند C67S، 65Mn و 51CrV4 بهترین نسبت استحکام به هزینه را برای کاربردهای دینامیکی ارائه می دهند. نمرات ضد زنگ مانند SUS301 و SUS304 برای مقاومت در برابر خوردگی و خدمات در دمای بالا انتخاب می شوند و مقاومت کششی کمتری را می پذیرند.
تحمل بحرانی و جهت سوراخ را تعریف کنید
مشخص کنید که کدام سمت حلقه، وجه عملکردی است، سوراخ را از آن دور کنید و حداکثر ارتفاع مجاز سوراخ را تأیید کنید. قطعه مهر شده ماشینکاری نمی شود. تلورانس را برای روش ساخت واقع بینانه کنید.
درمان سطح را انتخاب کنید
سطوح روغنی، فسفاته، روکش روی یا غیرفعال شده هر کدام برای محیط متفاوتی مناسب هستند. برای مثال، فسفاته کردن، یک پوشش پایه ایجاد می کند که مقاومت در برابر خوردگی را نیز بهبود می بخشد، در حالی که روکش روی برای مکان های زیر بدنه خودروها معمول است.
بازرسی ورودی را برنامه ریزی کنید
در مورد سطوح نمونهبرداری، تست سختی، بررسیهای گیج، و تست تناسب شیار با یک شفت یا سوراخ معرف توافق کنید. همراه با مرتبسازی نوری خودکار تامینکننده، این حلقه را قبل از رسیدن قطعات به خط مونتاژ شما میبندد.
اگر قطعه شما خارج از کاتالوگ استاندارد باشد، تیم های مهندسی می توانند هندسه، مواد و پوشش را با یک سازنده مهر زنی که یک دستگاه اختصاصی را اجرا می کند، تطبیق دهند. قطعات مهر شده غیر استاندارد سفارشی برنامه حمل توسعه در داخل کارخانه مهر زنی از انتقال مشکلات تحمل بین دو تامین کننده مختلف جلوگیری می کند.
حفظ کیفیت در یک خط مهر زنی با حجم بالا
فاصله بین یک نمونه اولیه کامل و یک دسته 500000 قطعه ای سخت ترین بخش از مهر زنی سرد برای کنترل است. سایش قالب فاصله خالی را تغییر می دهد، سختی سیم پیچ به سیم پیچ کمی متفاوت است و بارگذاری کوره عملیات حرارتی بر یکنواختی سختی تأثیر می گذارد. بنابراین خروجی ثابت به چیزی بیش از یک ابزار خوب نیاز دارد: به یک سیستم فرآیندی نیاز دارد.
به طور کامل خط تولید یکپارچه عمودی - از نورد دقیق و ساخت قالب از طریق مهر زنی، عملیات حرارتی، فسفاته کردن، تمیز کردن اولتراسونیک و بازرسی نوری خودکار - همه این متغیرها را در یک حلقه نگه می دارد. کنترل فرآیند آماری ابعاد بحرانی را هر ساعت ردیابی میکند و یک رانش خارج از محدوده کنترل، خط را قبل از چند برابر شدن قطعات معیوب متوقف میکند.
خریداران با اصرار بر سه چیز از خود محافظت می کنند: گواهی مواد از طرف تامین کننده سیم پیچ، گزارش بازرسی مقاله اول برای هر ابزار جدید یا لات مواد، و یک سیستم ردیابی که هر کد دسته ای را به سفارش تولید مرتبط می کند. یک آزمایشگاه تست داخلی که دارای وضعیت معتبر است، مانند CNAS، همچنین اکثر بحثهای مربوط به نتایج سختی و کششی را پس از ارسال حذف میکند.
مهر زنی سرد در قلب یک فرآیند ساده باقی می ماند. اما تفاوت بین حلقه ای که دوام می آورد و حلقه ای که پس از چند هزار چرخه ترک می خورد معمولاً به پارامترهای تحت پوشش این مقاله برمی گردد: درجه مواد، فاصله ابزار، وضعیت لبه و نظم و انضباط حلقه کیفیت.