یک تیم تعمیر و نگهداری کارخانه مواد غذایی همان حلقه نگهدارنده شفت را هر 14 ماه تعویض می کند. این حلقه دارای PH 17-4 است که سن آن تا H900 است، زیرا قویترین ستون در برگه داده بود و همچنان در قسمتی که آب شستشو در آن جمع میشود، ترک میخورد. مشکل از آلیاژ نیست. شرط این است. H900 تقریباً 1310 مگاپاسکال قدرت تسلیم میخرد و هزینه آن را با بیشترین حاشیه تنش خوردگی کلرید میپردازد.
پاسخ کوتاه: 17-4 (UNS S17400, AISI 630, EN 1.4542) یک فولاد ضد زنگ مارتنزیتی سختکننده بارش است. شما آن را در شرایط تیمار شده با محلول نرم ماشین میزنید یا مهر میزنید، سپس آن را بین 480 درجه سانتیگراد تا 620 درجه سانتیگراد پیر میکنید تا به قدرت تسلیم 725 مگاپاسکال تا 1310 مگاپاسکال برسد. زمانی که به استحکام فراتر از سری 300 و مقاومت در برابر خوردگی فراتر از سری 400 نیاز دارید و زمانی که مرحله پیری را کنترل می کنید، آن را مشخص کنید. زمانی که کلریدها، اسید داغ یا دمای سرویس پایدار بالای 300 درجه سانتیگراد این حد را تعیین می کند، آن را مشخص نکنید.
تقریباً هر 17-4 شکستی که میبینیم به یک علت اصلی بازمیگردد: درمان پیری بهعنوان یک امر رسمی تلقی میشد تا دلیل وجود آلیاژ.
نحوه عملکرد مکانیسم بارش-سخت شدن
تیمار محلول در حدود 1040 درجه سانتیگراد، عناصر آلیاژی را در آستنیت مکعبی متمرکز در صورت حل می کند. سپس خنکسازی هوا آن آستنیت را به مارتنزیت لت کم کربن تبدیل میکند، نه مارتنزیت صفحه سخت و مستعد ترک یک فولاد ابزار پر کربن. از آنجایی که کربن روی 0.07 درصد پوشانده شده است، ساختار خنکشده به اندازه کافی برای ماشینکاری نرم است و سرعت خنکسازی آن به اندازهای ملایم است که اعوجاج در مقایسه با فولاد آلیاژی خاموش و تمپر کم باقی میماند.
پیری جایی است که قدرت از آن سرچشمه می گیرد. نگه داشتن قطعه در دمای 480 تا 620 درجه سانتیگراد به مدت یک تا شش ساعت، فازهای غنی از مس را تنها به عرض نانومتر، همراه با کاربیدهای نیوبیم که مرزهای دانه را می بندد، رسوب می دهد. این رسوبات شبکه مارتنزیت را تحت فشار قرار می دهند و حرکت نابجایی را مسدود می کنند. سن سردتر می شود و رسوبات خوب و منسجم می مانند، بنابراین قدرت به اوج می رسد. افزایش سن بیشتر می شود و درشت می شوند: کاهش استحکام، شکل پذیری، چقرمگی و مقاومت در برابر تنش - خوردگی بهبود می یابند.
شیمی کار را انجام می دهد
تقریباً 15.5-17.5٪ کروم، 3-5٪ نیکل، 3-5٪ مس و 0.15-0.45٪ Nb. کروم لایه غیرفعال را می سازد، مس رسوب را تامین می کند، نیوبیم اندازه دانه را تصفیه می کند و پیری بیش از حد را به تاخیر می اندازد.
یک مرحله با اعوجاج کم
بدون مخزن خاموش کردن، بدون خطر ترک خوردگی، رشد معمولاً زیر 0.1٪. به همین دلیل است که این گرید مناسب قطعات ماشینکاری شده و حلقه های شکل گرفته است که باید تحمل داشته باشند.
مغناطیسی در هر شرایطی
برخلاف 304 یا 316، 17-4 از شرایط A تا H1150 فرومغناطیسی باقی می ماند. مربوط به اهداف حسگر، گیره مغناطیسی و هر مجموعه ای که در آن مغناطیس باقیمانده زباله ها را جذب می کند.
داده های ملک بر اساس شرایط
منحنی پیری مشخصات است. مقادیر زیر اعداد معمولی دمای اتاق برای میلهها و آهنگریهای کوچک به ASTM A564 یا AMS 5643 هستند. بخش های سنگین پایین تر هستند، بنابراین همیشه مشخص کنید که کوپن تست از کجا آمده است.
توجه کنید که این معامله واقعاً چه هزینه ای دارد. در یک دایره یا یک اتصال پیچی، تفاوت بین بازده 1310 مگاپاسکال و 725 مگاپاسکال به ندرت بر طراحی حاکم است، زیرا شیار، رزوه یا تغییر مقطع خیلی قبل از اینکه مواد حجیم از کار بیفتند، از بین می روند. چیزی که حاکم است این است که آیا قطعه از محیط خود برای بازه زمانی سرویس زنده می ماند یا خیر. در این معیار، H900 اغلب انتخاب اشتباهی است و H1150 اغلب انتخاب درستی است.
اعدادی که بیشتر برگه های داده مدفون هستند
مقایسه قدرت تسلیم آسان و ارزش گذاری بیش از حد آسان است. نمودار زیر در مقایسه با جایگزین های معمول در دمای اتاق، با استفاده از حداقل های معمولی به جای ارقام بازاریابی، رتبه 17-4 را دارد.
205 مگاپاسکال
205 مگاپاسکال
275 مگاپاسکال
655 مگاپاسکال
725 مگاپاسکال
1310 مگاپاسکال
نکاتی که بیشتر از میله ها اهمیت دارند:
- خوردگی تنش کلریدی سقف واقعی است. تنش کششی، کلریدها و دماهای بالاتر از حدود 60 درجه سانتیگراد ترکیب کلاسیک را تشکیل می دهند و شرایط اوج سن کمترین تحمل را نسبت به آن دارد. افزایش سن به H1150 یا H1150M کاهش استاندارد است.
- استانداردهای خدمات ترش درجه را به شرایط بیش از حد محدود می کند. NACE MR0175 / ISO 15156 17-4 را در H900 قبول نمی کند، بنابراین یک میل سوپاپ یا یک بست سر چاه مشخص شده در اوج استحکام، قبل از اینکه حتی ماشین کاری شود، مطابقت ندارد.
- خطر تردی هیدروژن با قدرت افزایش می یابد. اگر یک قطعه 17-4 در H900 باید آبکاری شود، چرخه پخت اختیاری نیست و فروشگاه آبکاری باید آن را در سفارش خرید نوشته شود.
- زمانی که 17-4 در مقابل 17-4 در تماس کشویی قرار می گیرد، گال زدن رایج است. سختی متفاوت، روانکننده لایه خشک یا تغییر یک سطح مقابل ارزانتر از ارتقاء مواد آن را حل میکند.
- پیری یک اکسید تیره به جا می گذارد که باید با ترشی یا وسایل مکانیکی از بین برود، در غیر این صورت مقاومت خوردگی که برای آن پرداخته اید هرگز روی سطح ظاهر نمی شود.
جایی که نمره جایگاه خود را به دست می آورد
مصرف در کاربردهایی متمرکز می شود که یک طراح تقریباً دو برابر استحکام 316 نیاز دارد بدون اینکه وارد یک فولاد آلیاژی وابسته به پوشش شود. تقسیم زیر یک نمای برنامه ریزی نشان دهنده است، نه یک مطالعه بازار.
هوافضا، 30% - سخت افزار محرک، اتصالات، بست های با استحکام بالا و اجزای بدنه هواپیما که در آن AMS 5643 حاکم است.
نفت و گاز 25% - میل سوپاپ ها، دروازه ها، صندلی ها و سخت افزار زیر دریا، تقریباً همیشه در شرایط بیش از حد پیری هستند.
مواد شیمیایی و فرآیندی، 18٪ - شفت پمپ، پروانه، آستین و میکسر.
مواد غذایی، کاغذ و دارو، 12% - تیغه های دکتر، چاقوها، شفت ها و سخت افزار شستشو.
پزشکی و آزمایشگاهی 8% - ابزار و ابزار؛ استفاده های صنعتی دیگر باقی مانده را تشکیل می دهند.
تعیین 17-4 بست، دایره و قطعات مهر شده
حلقه های نگهدارنده و واشرهای مهر شده بار را به بخش های بسیار کوچک متمرکز می کنند که منطق مشخصات را تغییر می دهد. در یک دایره خارجی، ریشه لگ، صفحه تماس شیار و بخش مخروطی بار محوری را حمل میکنند و در 1310 مگاپاسکال، یک گوشه داخلی تیز به استارت ترک تبدیل میشود. شعاع ریشه، شکستگی لبه و جهت سوراخ را مشخص کنید که باعث میشود سوراخها را روی سطح بدون بار مهر بزند.
 دایره های خارجی DIN 471 برای شفت ها حلقههای محور DIN 471 با دادههای اندازه، مواد، پوشش، بار و سرعت به تعیین احتباس محوری در جایی که ریشههای شاخه بار متمرکز را حمل میکنند، کمک میکند. مشاهده محصول →
حلقه های داخلی روی یک شیار مته سوراخ پس از نصب در حالت فشرده قرار می گیرند، بنابراین حالت شکست مشاهده شده به جای ترک خوردگی به سمت برش شیار، خستگی حلقه یا مجموعه دائمی تغییر می کند. این یکی از دلایلی است که شرایط بیش از حد پیری در حفظ سمت سوراخ متداول است: عملکرد کمی کمتر با کشیدگی بیشتر، فشار نصب و ارتعاش را به مراتب بهتر از حلقههای اوج سنی که وقتی بیش از حد منبسط شده است، تحمل میکند.
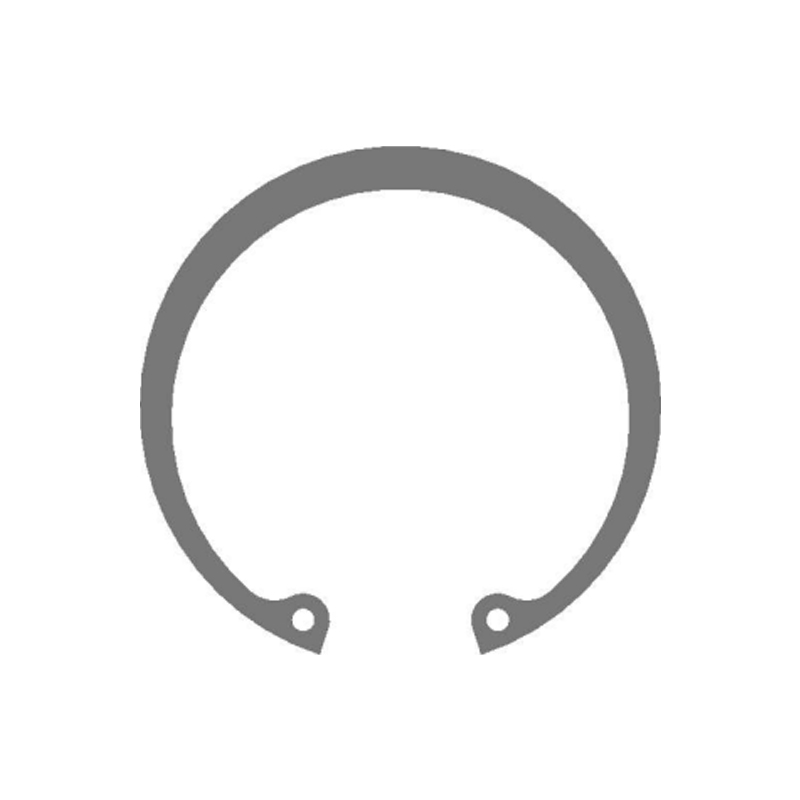 دایره های داخلی DIN 472 برای حفظ حفره حلقه های سوراخ داخلی در حالت فشرده قرار می گیرند. اندازه، مواد، پوشش و بار DIN 472 از گزینه های حفظ محوری پشتیبانی می کند. مشاهده محصول →
براکتهای مهر شده، قفسهای محدود و حلقههای خاص دوباره مسیر متفاوتی را دنبال میکنند. آنها در شرایط A تشکیل می شوند، زیرا تشکیل یک قسمت 40 HRC غیر عملی است و پس از تشکیل پیر می شود. بازگشت فنری در شرایط نرم قابل پیش بینی است. در شرایط قدیمی اینطور نیست، بنابراین جبران ابزار باید بر اساس نوار آنیل شده باشد و در اولین دسته قدیمی تأیید شود. ما برنامه مهر زنی و شکل دهی سفارشی حول آن توالی ساخته شده است: شکل، سن، رسوب زدایی، غیرفعال کردن، بازرسی.
 حلقه های نگهدارنده اسپلیت با شکل ویژه مقاوم در برابر خوردگی حلقه های تقسیم سفارشی مقاوم در برابر خوردگی در فولاد ضد زنگ یا آلیاژهای نیکل برای حفظ شفت یا سوراخ. سختی قطعه تمام شده و قابلیت ردیابی قطعه را بررسی کنید. مشاهده محصول →
دو جزئیات خرید بیشتر از هر رقم قدرتی ارزش دارند. اول، اصرار بر قابلیت ردیابی مقدار حرارتی با شماره شارژ قدیمی داشته باشید، زیرا برداشتن لات مخلوط پس از مونتاژ غیرممکن است. دوم، سختی را روی قسمت تمامشده، نه تنها روی نوار آزمایش، مشخص کنید: سختی ارزانترین معرف برای این است که آیا کوره کهنهسازی واقعاً آنچه گواهی ادعا میکند انجام داده است یا خیر.
یک گردش کار منبع یابی که از دوباره کاری جلوگیری می کند
- محفظه بار را تعمیر کنید. بار محوری، دامنه ارتعاش، تعداد چرخه، کرنش نصب و دمای سرویس. بدون اینها، انتخاب شرط حدس و گمان است.
- شرایط را از محیط انتخاب کنید، نه از برگه داده. نقاط خشک و ساکن به سمت H900 یا H1025. کلریدها، شستشو یا ترش به سمت H1150 یا H1150M.
- مشخصات را کامل بنویسید. درجه و شماره UNS، شرایط و چرخه پیری، محدوده سختی، مرجع ASTM A564 یا A693، سطح پرداخت، استاندارد غیرفعالسازی، پخت هیدروژنی در صورت آبکاری، علامتگذاری و قابلیت ردیابی.
- واجد شرایط بودن فرآیند، نه فقط نمونه. یکنواختی کوره کهنه، حذف اکسید، فرکانس بررسی سختی و بازرسی خروجی به حسابرسی تعلق دارند. جریان تولید و بازرسی داخلی .
- در اولین مقاله و به صورت دوره ای بررسی کنید. بررسی شیمی، سختی، ریزساختار و در صورت لزوم، آزمایش غربالگری با اسپری نمک یا SCC.
نکات نگهداری و انطباق
- هرگز یک قسمت 17-4 را در مزرعه دوباره پیر نکنید یا استرس را کاهش ندهید. یک گشت و گذار کنترل نشده به دمای نامناسب می تواند به آرامی چندین صد مگا پاسکال قدرت تسلیم را حذف کند و هیچ چیز در مورد قطعه متفاوت به نظر نمی رسد.
- شیارها را از نظر خراشیدگی، لکهگرفتگی شکاف و نشانههای شاهد در کنتاکت لوگ بررسی کنید. حلقه ای که یک مجموعه دائمی گرفته است قبلاً بارگذاری اولیه خود را از دست داده است و باید جایگزین شود، نه دوباره نصب شود.
- اسناد را مطابق با استاندارد مورد استفاده قرار دهید: ASTM A564 برای میله و آهنگری، ASTM A693 برای ورق، نوار و صفحه، AMS 5643 برای هوا فضا، EN 10088-3 درجه 1.4542 برای کارهای اروپایی، با گواهینامه EN 10204 3.1 به عنوان گواهی پایه
- برای سرویس ترش، قبل از نقل قول، وضعیت بیش از حد و درپوش سختی را تأیید کنید و الزامات NACE MR0175 / ISO 15156 را به جای مدفون شدن در ضمیمه مشخصات، روی نقشه قابل مشاهده نگه دارید.
- برای اکسید برنامه ریزی کنید. پیری در هوا باعث ایجاد رنگ گرمایی می شود که باید از بین برود. اگر نقشه غیرفعال شده باشد اما فرآیند ترشی کردن را حذف کند، عملکرد خوردگی در میدان با آزمون صلاحیت مطابقت نخواهد داشت.
هیچ انتخاب ماده ای از کنترل ضعیف فرآیند دوام نمی آورد. 17-4 به تأمینکنندهای که پیری را بهعنوان یک عملیات متالورژیکی تلقی میکند، با یک چرخه ثبتشده، بررسی سختی در هر قطعه و یک مرحله رسوبزدایی تمیز پس از آن، پاداش میدهد. این سه مورد را به درستی دریافت کنید و درجه ترکیبی از استحکام، چقرمگی و مقاومت در برابر خوردگی را ارائه می دهد که آلیاژهای کمی می توانند با قیمت برابری کنند.